4515Q
4515Q A91 3222 S1293 American Brake Shoes je prémiový, vysokovýkonný náhradný komponent starostlivo navrhnutý na použitie v brzdových systémoch pre...
See Details


Liate brzdové čeľuste sa najčastejšie vyrábajú zo sivej liatiny alebo tvárnej (tvarovej) liatiny a výber medzi nimi má priamy vplyv na to, ako sa topánka správa pri opakovanom tepelnom a mechanickom namáhaní. Šedá liatina obsahuje grafit vo forme vločiek, ktorý dáva materiálu vynikajúcu tepelnú vodivosť a prirodzené tlmenie vibrácií, čo sú cenné vlastnosti pre komponent, ktorý opakovane absorbuje a odvádza teplo z trenia pri brzdení. Štruktúra vločkového grafitu však tiež spôsobuje, že sivá liatina je krehkejšia, čo znamená, že môže prasknúť pri náhlom nárazovom zaťažení alebo pri páde topánky alebo pri nesprávnej manipulácii pred inštaláciou.
Naproti tomu tvárna liatina obsahuje grafit v guľovitých uzlinách a nie vo vločkách, čo oveľa efektívnejšie prerušuje šírenie trhlín a dáva materiálu výrazne vyššiu pevnosť v ťahu a odolnosť proti nárazu. Vďaka tomu je tvárna liatina lepšou voľbou pre náročné aplikácie, ako je nákladná železničná doprava, banské zariadenia alebo ťažké úžitkové vozidlá, kde brzdová čeľusť zažíva okrem tepelných cyklov aj vyššie mechanické rázové zaťaženie. Kompromisom je, že výroba tvárnej liatiny zvyčajne stojí viac a môže byť o niečo ťažšie obrábať kvôli jej vyššej pevnosti, čo je praktické hľadisko, keď výrobca uvádza veľké objemy výroby.
Brzdové čeľuste pracujúce vo vysokofrekvenčnom režime stop-štart, ako sú prepínacie lokomotívy alebo banské nákladné autá, zažívajú opakované tepelné cykly, ktoré môžu viesť k tepelnej kontrole, vzoru jemných povrchových trhlín spôsobených rozťahovaním a zmršťovaním trecej plochy rýchlejšie ako materiál jadra čeľuste. Pridanie malého množstva chrómu alebo molybdénu do zloženia železa zlepšuje odolnosť voči tepelnej kontrole zvýšením pevnosti materiálu pri vysokej teplote a znížením tepelnej únavy, čo je dôvod, prečo špecifikácie pre náročné brzdové aplikácie často uvádzajú špecifický obsah zliatiny namiesto toho, aby zloženie ponechali na štandardné predvolené hodnoty šedej liatiny.
Pretože brzdové čeľuste sú komponenty kritické z hľadiska bezpečnosti, chyby odliatku, ktoré by mohli byť kozmeticky prijateľné u iných odliatkov zo železa, tu môžu byť diskvalifikujúce. Pochopenie, odkiaľ tieto chyby pochádzajú, pomáha kupujúcim vyhodnotiť proces kontroly kvality dodávateľa, a nie spoliehať sa len na konečnú vizuálnu kontrolu.
| Defekt | Typická príčina | Riziko, ak nie je zistené |
| Pórovitosť | Zachytený plyn alebo zmršťovanie počas tuhnutia | Znížená pevnosť, potenciálna iniciácia trhlín pri zaťažení |
| Studený uzáver | Dva prúdy roztaveného kovu sa úplne nespojili | Slabý šev, ktorý sa môže oddeliť pri tepelnom namáhaní |
| Inklúzie | Piesok alebo troska zachytená v tavenine | Lokalizované slabé miesta a nerovnomerné opotrebovanie na trecej ploche |
| Zmršťovacia dutina | Nedostatočné podávanie roztaveného kovu pri ochladzovaní odliatku | Vnútorná dutina, ktorá sa môže pri cyklickom zaťažení rozšíriť do trhliny |
Rádiografické alebo ultrazvukové testovanie na vzorkovacej báze je najspoľahlivejší spôsob, ako zachytiť vnútorné defekty, ako sú zmršťovacie dutiny a inklúzie, ktoré by neboli viditeľné z vonkajšej strany odliatku, pretože tieto defekty často sedia pod povrchom v najhrubších častiach topánky, kde je chladnutie najpomalšie.
Liata brzdová čeľusť je len polovicou zostavy; trecie obloženie spojené alebo mechanicky pripevnené k jeho povrchu je to, čo sa skutočne dotýka kolesa alebo bubna. Spôsob použitý na pripevnenie tejto podšívky má významný vplyv na výkon topánky, keď sa podšívka počas svojej životnosti opotrebováva. Nitované výstelky využívajú mechanické spojovacie prvky vsadené do zapustených otvorov v odliatku topánky, čo umožňuje výmenu výstelky nezávisle od tela topánky, čím sa predlžuje životnosť topánky pri viacerých výmenách výstelky. Kompromisom je, že hlavy nitov sa postupne odhaľujú, keď sa výstelka opotrebováva, a pokračujúce používanie za týmto bodom môže spôsobiť, že nity poškodia spojovací povrch, takže nitované výstelky potrebujú definovaný limit opotrebenia, ktorý spustí výmenu skôr, ako dôjde ku kontaktu nitu.
Lepené výstelky, ktoré používajú vysokoteplotné lepidlo na pripevnenie trecieho materiálu priamo k odliatku topánky, úplne zabraňujú problémom s ryhovaním nitov a môžu podporovať o niečo hrubšiu využiteľnú hĺbku výstelky, pretože v materiáli výstelky nesedí žiadna hlava nitu. Kvalita spoja však vo veľkej miere závisí od prípravy povrchu odliatku pred aplikáciou obloženia; akýkoľvek zvyškový odliatok, oxidácia alebo kontaminácia na lepiacom povrchu môže spôsobiť delamináciu podšívky vplyvom tepla a vibrácií pri prevádzke, čo je poruchový režim, ktorý sa často neprejaví, kým sa topánka nejaký čas nepoužíva.
Otryskanie povrchu odliatku pred nanesením lepenej výstelky odstráni okoviny a vytvorí mierne zdrsnený profil, ktorý zlepšuje adhézne mechanické spojenie, čo je krok, ktorý by ste nemali preskočiť, aj keď sa odliatok javí ako vizuálne čistý, pretože okom neviditeľná oxidácia môže stále narúšať lepenie. Dodávatelia, ktorí tryskajú, odmasťujú a aplikujú základný náter v riadenom poradí, zvyčajne vyrábajú obklady s konzistentnejšou pevnosťou väzby ako tí, ktorí sa spoliehajú na jeden otryskanie bez následného kroku odmasťovania.
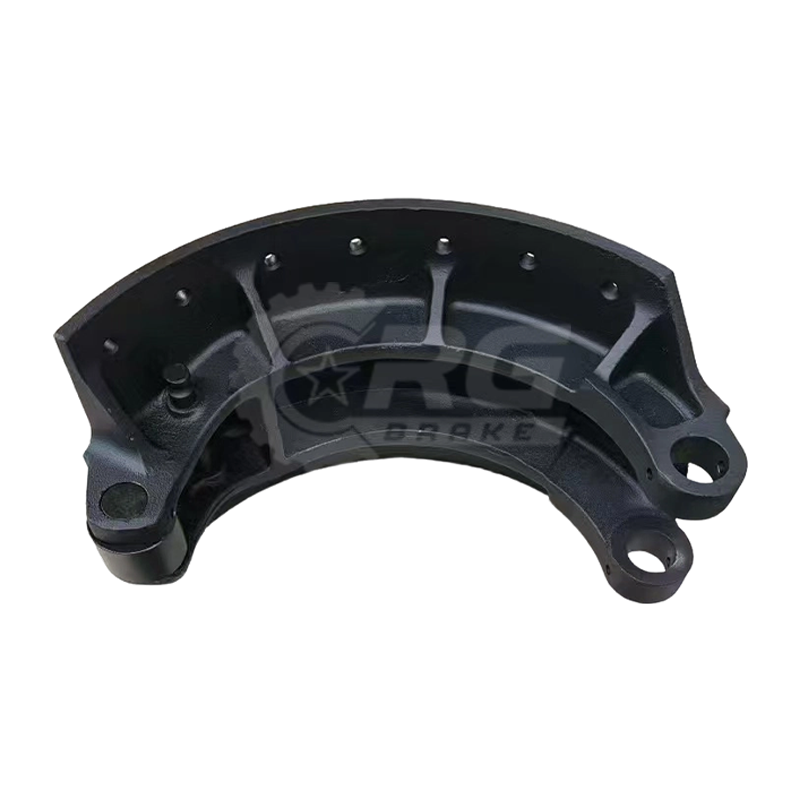
Spôsob, akým sa brzdová čeľusť opotrebováva počas svojej životnosti, poskytuje užitočné diagnostické informácie o tom, či brzdový systém funguje správne, okrem jednoduchého indikovania potreby výmeny čeľuste. Rovnomerné opotrebovanie na celej kontaktnej ploche vo všeobecnosti naznačuje správne zarovnanie medzi čeľusťou a behúňom bubna alebo kolesa, zatiaľ čo opotrebenie sústredené na jednom okraji čeľuste často poukazuje na nesprávne nastavenie, neguľatý bubon alebo nerovnomerné napnutie pružiny v ovládacom mechanizme. Diagonálne alebo zúžené vzory opotrebovania môžu naznačovať, že topánka nesedí v jednej rovine s povrchom bubna, čo znižuje účinnú brzdnú kontaktnú plochu a môže viesť k prehriatiu sústredenému v menšej oblasti, ktorá vytvára kontakt.
Kupujúci, ktorí získavajú liate brzdové čeľuste pre regulované aplikácie, ako je železničná alebo komerčná doprava, zvyčajne potrebujú overiť zhodu s uznávanými testovacími normami, a nie spoliehať sa na všeobecné tvrdenia dodávateľa o kvalite. Testovanie tvrdosti potvrdzuje, že odliatok dosiahol svoju zamýšľanú mikroštruktúru, pretože príliš mäkká topánka sa rýchlo opotrebuje, zatiaľ čo príliš tvrdá sa môže stať krehkou a náchylnou na prasknutie pri náraze. Testovanie ťahom a nárazom na vzorkách odliatkov z každej výrobnej šarže overuje, že zloženie zliatiny a rýchlosť ochladzovania vytvorili mechanické vlastnosti špecifikované v objednávke, a nie predpokladať konzistenciu na základe samotnej špecifikácie zliatiny.
Na overení rozmerov záleží rovnako ako na materiálových vlastnostiach, najmä pokiaľ ide o zakrivenie trecej plochy topánky, ktorá sa musí dostatočne zhodovať s polomerom bubna alebo kolesa, aby sa dosiahla úplná kontaktná plocha. Odliatok čeľuste s nesúladom polomeru, dokonca aj malým, sa spočiatku dotkne bubna iba na jeho okrajoch, čo si vyžaduje dlhšiu dobu vniknutia, kým sa dosiahne úplný kontakt, a zvyšuje opotrebenie kontaktných okrajov počas tejto doby vniknutia. Žiadosť o overenie meradla polomeru ako súčasť prichádzajúcej kontroly, namiesto spoliehania sa výlučne na vizuálne porovnanie s referenčnou topánkou, tento rozmerový problém zachytí ešte pred inštaláciou topánok a ich uvedením do prevádzky.

4515Q A91 3222 S1293 American Brake Shoes je prémiový, vysokovýkonný náhradný komponent starostlivo navrhnutý na použitie v brzdových systémoch pre...
See Details
Európske brzdové čeľuste BPW180 05.091.46.17.0 vynikajú ako vysokovýkonný komponent v brzdových systémoch úžitkových vozidiel, ktorý je dôveryhodný...
See Details
Európske brzdové čeľuste BPW200 05.091.27.83.0 so špecifikáciou veľkosti 420 × 200 mm sú vysokovýkonným náhradným komponentom pre trh s náhradnými ...
See Details
Európske brzdové čeľuste VOLVO200 3095196 sú precízne navrhnuté a skonštruované tak, aby spĺňali náročné požiadavky úžitkových nákladných vozidiel ...
See Details
Toto európske brzdové obloženie z roku 19032 s rozmermi 420 mm na dĺžku a 180 mm na šírku je prémiový, vysokovýkonný trecí komponent starostlivo na...
See Details
Vložkové brzdové čeľuste 4707Q A19 3222 D2006 sú špeciálne navrhnuté tak, aby poskytovali výnimočný brzdný výkon pre veľké zaťaženie, čo z nich rob...
See Details
Naše súpravy brzdových čeľustí 4707Q A19 3222 D2006 s hardvérom sú precízne skonštruované komponenty s dĺžkou 16,5 palcov a šírkou 7 palcov, ktoré ...
See Details
Brzdové čeľuste 4515Q A91 3222 S1293 s hardvérovými sadami sú odborne navrhnuté tak, aby poskytovali výnimočný brzdný výkon a odolnosť. Tieto brzdo...
See Details
Hardvérové súpravy 1308E E-5139 (Č. dielu 1308E, OEM č. E-5139) sú starostlivo navrhnuté tak, aby poskytovali efektívne a komplexné riešenie na o...
See Details
Hardvérové súpravy 4515E E-1816SHD, označené OEM číslom E-1816SHD, predstavujú vysokokvalitnú a komplexnú súpravu hardvéru starostlivo navrhnutú ...
See DetailsZískajte bezplatnú (prispôsobenú) cenovú ponuku

derek@crgbrake.com
vicky@crgbrake.com

 NÁŠ PRODUKT
Čo sú novinky
Autorské práva © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Rezervované
 Výrobcovia CRG brzdových dielov pre úžitkové vozidlá